

Theo xu hướng phát triển các cánh quạt điện gió quy mô lớn và ngoài khơi, tính ổn định, độ bền và khả năng thích ứng quy trình của...vật liệu tổng hợpHệ thống này quyết định trực tiếp tuổi thọ cánh quạt và hiệu suất phát điện. Là chất nền gia cường quan trọng cho vỏ cánh quạt, thân cánh, mép trước, mép sau và các bộ phận khác, nỉ sợi thủy tinh cắt nhỏ đã trở thành vật liệu tiêu chuẩn cho phương pháp ép chân không VARTM, dán/đúc thủ công với độ đồng nhất tốt, khả năng thẩm thấu nhanh, khả năng tạo hình tuyệt vời và liên kết giữa các lớp chắc chắn. Việc lựa chọn sai mẫu mã và trọng lượng sẽ dẫn đến các khuyết tật bề mặt và thiếu keo trong quá trình ép chân không, trong khi trọng lượng quá nặng sẽ ảnh hưởng đến độ bền cấu trúc và hiệu suất chịu mỏi. Bài báo này sẽ tổng hợp một cách hệ thống các mẫu mã tiêu chuẩn, thông số kỹ thuật cốt lõi, logic lựa chọn và sự phù hợp ứng dụng của nỉ cắt nhỏ cho cánh quạt điện gió.
1. Vải nỉ cắt nhỏ dùng cho cánh quạt điện gió: định vị cơ bản và các yêu cầu cốt lõi
-Sai số chất lượng trên mỗi đơn vị diện tích: ±5%
- Độ ẩm: ≤0,2%
- Độ bền kéo: ≥30–180N/5cm (tăng theo trọng lượng gam)
- Độ thấm: Thấm nhanh, ít bọt khí, thích hợp cho phương pháp truyền dịch chân không.
- Khả năng chống chịu thời tiết/chống ăn mặn: các mẫu dành cho hoạt động ngoài khơi cần tăng cường khả năng thích ứng chống ăn mòn.
- Độ bền: không bị rơi vụn bột, không bị vón cục, không bị xù lông, thích hợp cho máy tạo kiểu tóc nhiều lớp tự động.
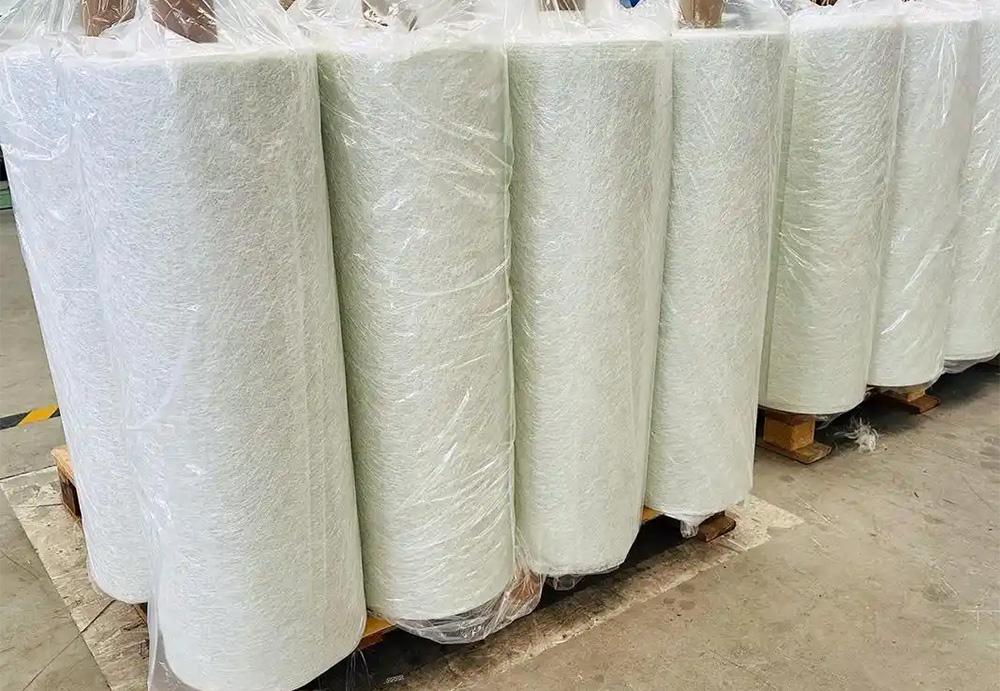
nỉ sợi thủy tinh cắt nhỏVật liệu này chủ yếu đảm nhiệm các chức năng gia cường cho các vị trí không chịu lực chính, làm đồng nhất bề mặt, chuyển tiếp giữa các lớp và chống biến dạng trong cánh quạt. Nó được sử dụng kết hợp với vải một chiều, vải đa trục, nỉ liên tục và nỉ bề mặt để tạo thành một lớp cấu trúc hoàn chỉnh.
2. Danh sách các mẫu mã và thông số kỹ thuật của tấm nỉ cắt nhỏ cho cánh quạt điện gió.
Các mẫu phổ biến trong ngành là EMC (nhũ tương)/CMC (bột), và chiều rộng thường dùng là 1250/1040/2500mm. Sau đây là những mẫu được sử dụng phổ biến nhất để sản xuất hàng loạt lưỡi dao:
1) Mô hình tiêu chuẩn tương ứng với trọng lượng gam.
-EMC225: 225g/㎡, lớp chuyển tiếp mỏng, bề mặt tinh tế
-EMC300: 300g/㎡, lực chính đa năng, vỏ/màng đa năng
-EMC450: 450g/㎡, cốt thép dày trung bình, tăng cường vùng chịu lực.
-EMC600: 600g/㎡, gia cường dày, làm dày phần gốc/cạnh trước.
-EMC900: 900g/㎡, gia cường chắc chắn, tăng cường cục bộ cho các lưỡi dao lớn
2) Lựa chọn loại chất kết dính
- Loại nhũ tương EMC: độ bền cao, độ đồng nhất tốt, khả năng tương thích với nhựa tuyệt vời, là lựa chọn hàng đầu cho phương pháp bơm chân không.
- CMC dạng bột: ngấm nhanh hơn, giá thành tốt hơn, phù hợp cho quy trình đánh bóng thủ công/hỗ trợ.
- Điện gió ngoài khơi, cánh quạt cường độ cao: dòng nhũ tương EMC ưu tiên
3) Chiều rộng và sự phù hợp của quy trình
-1250mm/1040mm: lưỡi dao cỡ trung bình và nhỏ, cắt tỉa thủ công
- Từ 2500mm trở lên: lưỡi dao lớn, xếp lớp tự động, giảm độ chồng mép.
3. Lựa chọn theo từng bộ phận: làm thế nào để ghép các khu vực khác nhau của lưỡi dao lại với nhau?
1) Bề mặt ngoài của vỏ/lớp dưới của lớp gel phủ
-Khuyến nghị: EMC225 / EMC300
- Điểm nổi bật: bề mặt nhẵn mịn, giảm thiểu lỗ nhỏ li ti, cải thiện vẻ ngoài và khả năng chống chịu thời tiết.
2) Lớp chính của vỏ (lớp chuyển tiếp/cân bằng)
-Khuyến nghị: EMC300
- Điểm nổi bật: sự cân bằng giữa độ bền và khả năng xuyên thấu, sự kết hợp hoàn hảo với vải đa trục.
3) Gia cố các cạnh của bản bụng và đầu dầm
-Khuyến nghị: EMC450
- Những điểm chính: độ cứng cao hơn, khả năng chống cắt tốt hơn và độ ổn định kết cấu được cải thiện.
4) Mép trước, mép sau, vùng dày lên của rễ
-Khuyến nghị: EMC600 / EMC900
- Điểm chính: tạo lớp dày nhanh chóng, giảm số lớp và cải thiện khả năng chống va đập.
5) Cánh quạt điện gió ngoài khơi (hơi muối/độ ẩm cao)
-Khuyến nghị: lông vũ ít xơ EMC300/450 + chất làm ướt chống thủy phân
- Điểm chính: tăng cường khả năng chống lão hóa và giảm nguy cơ phân tầng tế bào.
Thời gian đăng bài: 22/04/2026


